
Guía técnica · Planta conectada
Migrar un PLC antiguo: qué debe conservarse y cómo comprobarlo
Cómo preparar el reemplazo de un controlador conservando secuencias, señales y respuestas ante fallas, con pruebas y condiciones de retorno definidas antes de la parada.
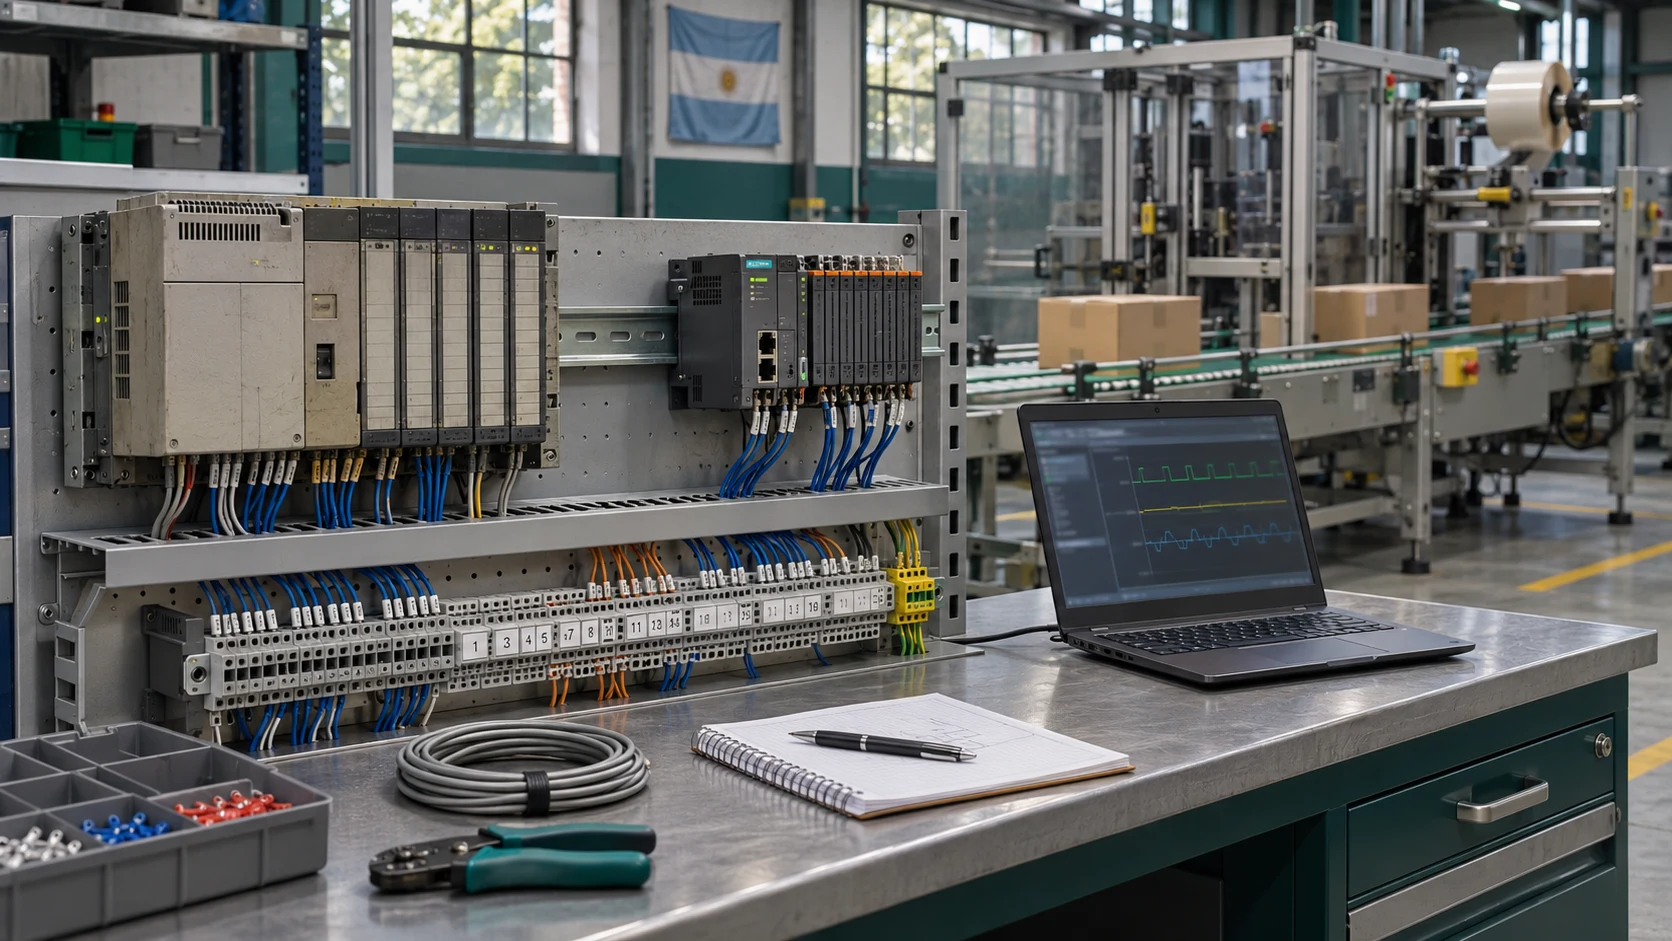
Una envasadora completa el ciclo, pero cada falla del controlador exige buscar un repuesto discontinuado. El recambio parece directo: conservar sensores y motores, conectar un PLC nuevo y trasladar el programa. Durante la preparación aparece una duda: después de un corte de energía, ¿la máquina recuerda el lote y espera una confirmación o intenta continuar desde la etapa interrumpida?
En este ejemplo, esa respuesta forma parte de la migración. Antes de seleccionar el reemplazo hay que documentar qué comportamiento necesita conservar producción y qué condiciones deben revisarse para autorizar la vuelta a servicio.
La conversión del programa es una parte del trabajo
Según la publicación de Neuron Industries del 29 de octubre de 2026, su tecnología asistida por IA reemplazó un Siemens S5 de 1991 en una línea de madera con 189 entradas y salidas cableadas. El proveedor declara ocho horas de parada. Es un caso comercial de otra instalación, sin evaluación independiente; su duración no permite presupuestar la parada de una máquina diferente.
La documentación de migración de Siemens también distingue instrucciones que pueden trasladarse, sustituciones que requieren revisión y funciones que necesitan adaptación manual. Que un proyecto compile permite avanzar con las comprobaciones; todavía falta demostrar que las señales y las secuencias responden como necesita la instalación.
Describir el ciclo antes de cambiar el controlador
Conviene reconstruir una operación completa con producción y mantenimiento: preparación de referencia, arranque, avance, pausa, rechazo y finalización del lote. Para cada transición se identifican la condición que la habilita, la salida que cambia y la confirmación esperada. También se separan comportamientos necesarios de fallas conocidas que deben corregirse y quedar aprobadas como cambios.
Por ejemplo, una mordaza puede esperar una confirmación de posición antes de habilitar el avance. El plano muestra el sensor; la observación del ciclo y la revisión del programa permiten comprobar cómo se usa y qué sucede si la confirmación no llega. Ese recorrido define una prueba concreta para el nuevo controlador.
Los contadores de producción, recetas, parámetros y estados retenidos necesitan una decisión individual: cuáles se transfieren, cuáles se inicializan y quién confirma su valor. Conservar automáticamente una etapa después de reiniciar puede ser incompatible con la posición real de la máquina.
Comprobar las interfaces eléctricas y de comunicación
La lista de entradas y salidas debe relacionar borne, dispositivo, función, dirección y característica eléctrica. Igualar la cantidad de canales deja cuestiones abiertas: tensión, corriente admisible, tipo de salida, aislamiento y alimentación de sensores. Las entradas de pulsos o las funciones de posicionamiento requieren revisar sus exigencias temporales con la documentación del equipo elegido.
En señales analógicas se comprueban rango, unidades, escalado y reacción ante una señal inválida. Una temperatura mostrada con otro factor de conversión puede parecer razonable mientras altera una condición del proceso. HMI, variadores y equipos vecinos también necesitan revisar direcciones, parámetros y tratamiento de errores, además de verificar que exista un protocolo compatible.
Preparar pruebas y una condición de retorno
Antes de la parada se prepara una matriz de aceptación: estado inicial, estímulo, respuesta esperada y evidencia. Incluye operación normal, sensores ausentes o contradictorios, pérdida de comunicación y recuperación de alimentación. Los tiempos que afectan al proceso se acuerdan y miden; una CPU más rápida puede cambiar relaciones temporales que el programa anterior resolvía de otra manera.
Las comprobaciones en banco permiten revisar lógica e interfaces simuladas. La aceptación en planta incorpora cableado, actuadores, carga y condiciones reales que la simulación no reproduce por sí sola. Si intervienen funciones de seguridad, su evaluación y validación tienen un alcance propio; no quedan resueltas por convertir el programa de control.
También se fija cuándo suspender el cambio y cómo recuperar la configuración anterior, si la arquitectura permite hacerlo. El retorno requiere materiales, versiones y conexiones preparados, responsables y tiempo disponible. Debe acordarse antes de desmontar, especialmente cuando el nuevo cableado hace que volver atrás deje de ser inmediato.
Dejar la máquina preparada para el mantenimiento posterior
En Nodira organizamos la migración desde el relevamiento de señales y dependencias hasta la definición de pruebas, la puesta en marcha y la documentación que recibe mantenimiento. El alcance identifica qué conservamos, qué modificamos y qué comprobación permite aceptar cada cambio, coordinando los especialistas que requiera la máquina.
La entrega reúne proyecto editable, parámetros, versiones de herramientas y firmware, planos actualizados y resultados de las pruebas. También define acceso al soporte y referencias de reemplazo compatibles. Así, la próxima intervención dispone de una base verificable para recuperar el equipo o ampliar su automatización.
Checklist editable para registrar la revisión
Dos hojas de trabajo para documentar verificaciones, evidencias, responsables y próximos pasos. Abrí el archivo en Excel o importalo en Google Sheets.