
Guía técnica · Visión industrial
Preparar la inspección visual antes de fabricar la primera pieza
Los modelos digitales permiten preparar escenas y datos de entrenamiento. La aceptación de una inspección sigue requiriendo piezas, defectos y capturas reales.
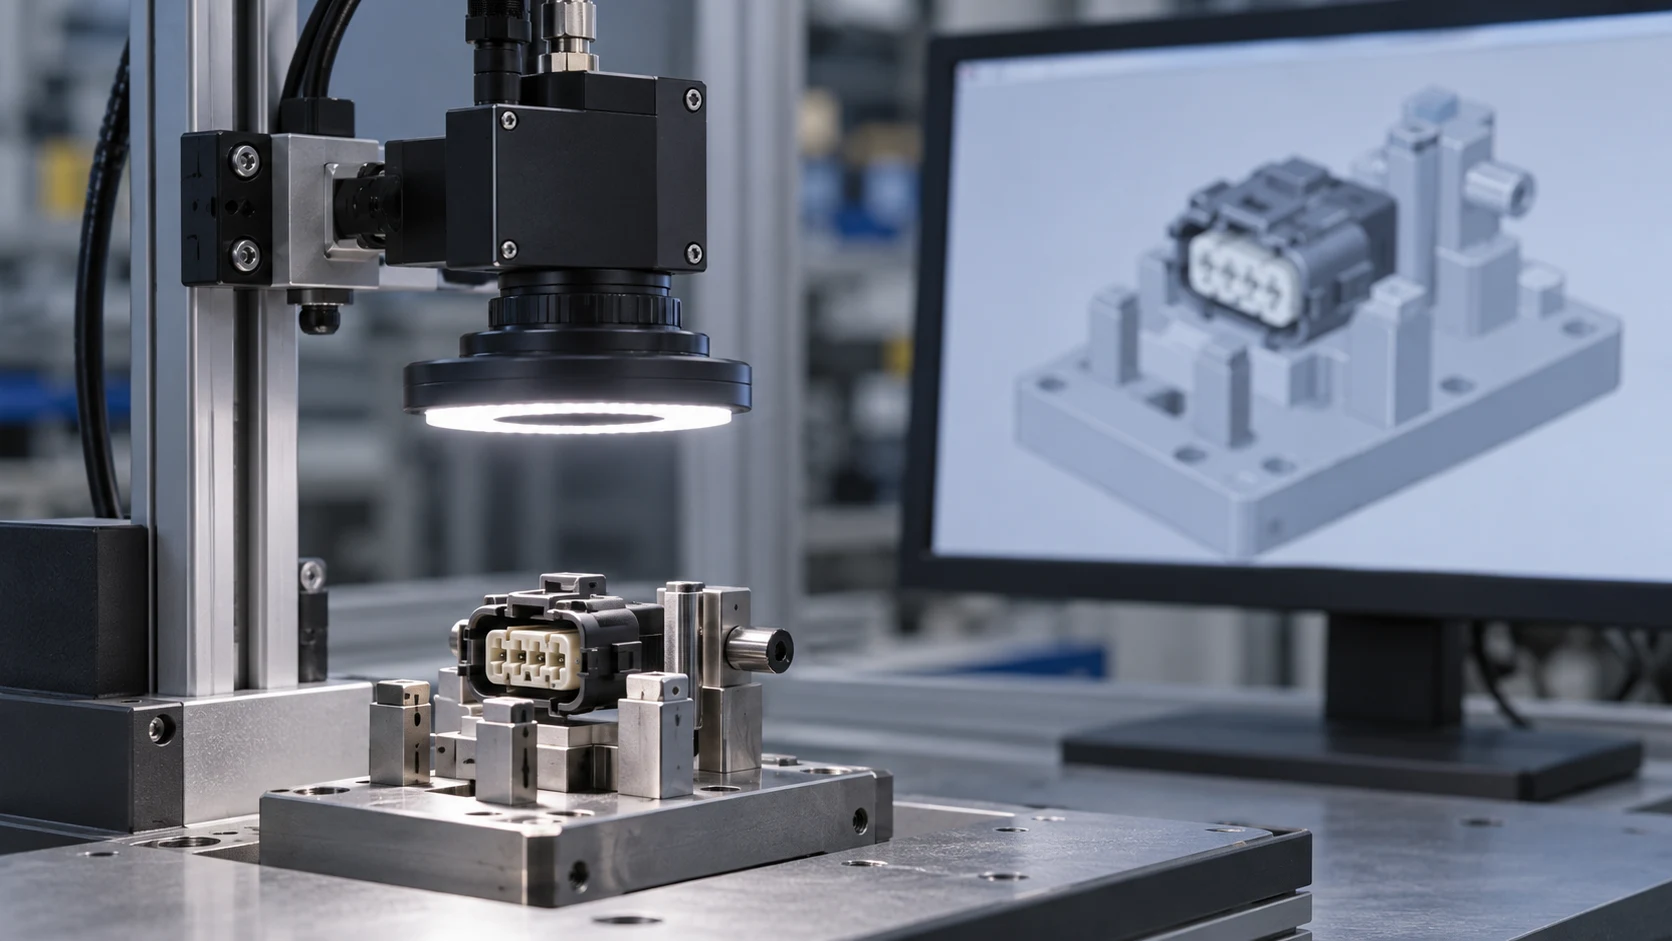
Una nueva referencia incorpora un conector en una posición diferente. El plano y el modelo 3D están disponibles, pero las primeras piezas todavía no llegaron. Calidad necesita decidir dónde colocar la cámara, qué zonas observar y cómo distinguir una pieza correcta de otra con un componente ausente.
Este ejemplo conceptual describe una espera habitual en la preparación de inspecciones: parte del trabajo depende de muestras que aparecen tarde. Las imágenes sintéticas permiten adelantar algunas decisiones. Para saber si el sistema reconoce defectos en producción, después habrá que confrontarlo con piezas y capturas reales.
Qué cambia cuando existe un modelo digital
Según la presentación de Siemens del 19 de octubre de 2026, su fábrica de Erlangen genera representaciones de placas electrónicas desde gemelos digitales para preparar sistemas de inspección antes de disponer de prototipos físicos. El fabricante declara reducciones de esfuerzo de ingeniería y tiempo de preparación en esa aplicación. La comunicación no publica un protocolo independiente que permita trasladar esos porcentajes a otra planta.
El interés técnico está en utilizar información de diseño para empezar antes: geometría esperada, posición de componentes y zonas que la cámara debe observar. Un modelo ayuda a estudiar encuadre y oclusiones, aunque su utilidad depende del detalle disponible. Si no representa un terminal o la superficie relevante, tampoco podrá generar ejemplos confiables de su defecto.
Generar variación con una pregunta de inspección
La documentación de NVIDIA SimReady y Omniverse Replicator explica la generación de imágenes etiquetadas y la variación de parámetros de escena, como iluminación, materiales, posición y oclusiones. La escena virtual permite conocer qué objeto aparece y dónde, facilitando la construcción de datos de entrenamiento.
Para una inspección industrial conviene comenzar por una pregunta concreta: ¿está presente el conector y corresponde a la referencia activa? Esa pregunta determina qué diferencias deben representarse y cuáles deben ignorarse. Una orientación permitida no debería convertirse en rechazo; una ausencia que afecta el montaje necesita detectarse aunque cambie el brillo de la pieza.
La variedad generada debe reflejar condiciones plausibles de la estación. Cambiar fondos al azar aporta poco si el error real proviene de reflejos sobre una carcasa metálica. Conviene documentar posición de cámara, óptica, iluminación, sujeción y variación de presentación esperada. En una imagen, un cambio de contraste puede parecer una falta de componente.
Separar entrenamiento de aceptación
El conjunto utilizado para ajustar el modelo debe mantenerse separado del que se usa para evaluar su comportamiento. También importa separar piezas físicas, lotes y sesiones de captura: tomar varias fotografías casi idénticas de la misma unidad y repartirlas entre ambos conjuntos puede dar una impresión excesivamente favorable.
La aceptación necesita muestras reales identificadas por calidad y resultados por tipo de defecto. Conviene registrar piezas defectuosas aceptadas, piezas correctas rechazadas y casos sin decisión. Un único porcentaje global puede ocultar que el sistema reconoce una ausencia grande y falla frente a un componente parecido, pero incorrecto.
La evaluación también incluye tiempo de respuesta dentro del ciclo y comportamiento cuando la cámara no entrega una imagen utilizable. “Sin imagen”, “referencia desconocida” y “pieza conforme” deben producir estados distintos. Ante una duda, el destino de la pieza se define con calidad y producción: revisión manual, retención o repetición de captura, según la aplicación.
Conectar el resultado con la pieza y la orden
La inspección necesita recibir la referencia que corresponde verificar y devolver un resultado asociado a una pieza, lote u orden. El registro debería permitir reconstruir qué configuración se utilizó, qué imagen originó la decisión y quién intervino cuando hubo una excepción.
Si se incorpora una salida hacia el PLC, la ingeniería define qué evento habilita continuar y qué ocurre ante pérdida de comunicación. El modelo de visión no reemplaza las protecciones de la máquina. Tampoco acredita condiciones que la imagen no permite observar: la presencia de un conector no demuestra torque, continuidad eléctrica ni calidad de una unión interna.
Resolver primero una condición observable
En Nodira definimos la condición a verificar junto con el criterio de aceptación, y coordinamos cámara, iluminación, identificación y respuesta del control. La simulación ayuda a preparar la inspección; la selección final requiere comprobar las condiciones reales de montaje y captura. Los cambios de referencia, modelo o iluminación deben conservar trazabilidad para mantenimiento.
Una evaluación inicial puede concentrarse en un componente y una clase de defecto visible. Antes de elegir una plataforma, conviene reunir el modelo disponible, una pieza conforme y ejemplos reales de la condición a detectar, y acordar qué decisión tomará la estación cuando no pueda confirmarla.