
Aplicación técnica · Producción flexible
Automatizar series cortas: cómo coordinar órdenes, máquinas y cambios de referencia
Pallets, identificación, sensores y gestión de órdenes permiten reducir esperas y preparar una automatización gradual en procesos con cambios frecuentes de producto.
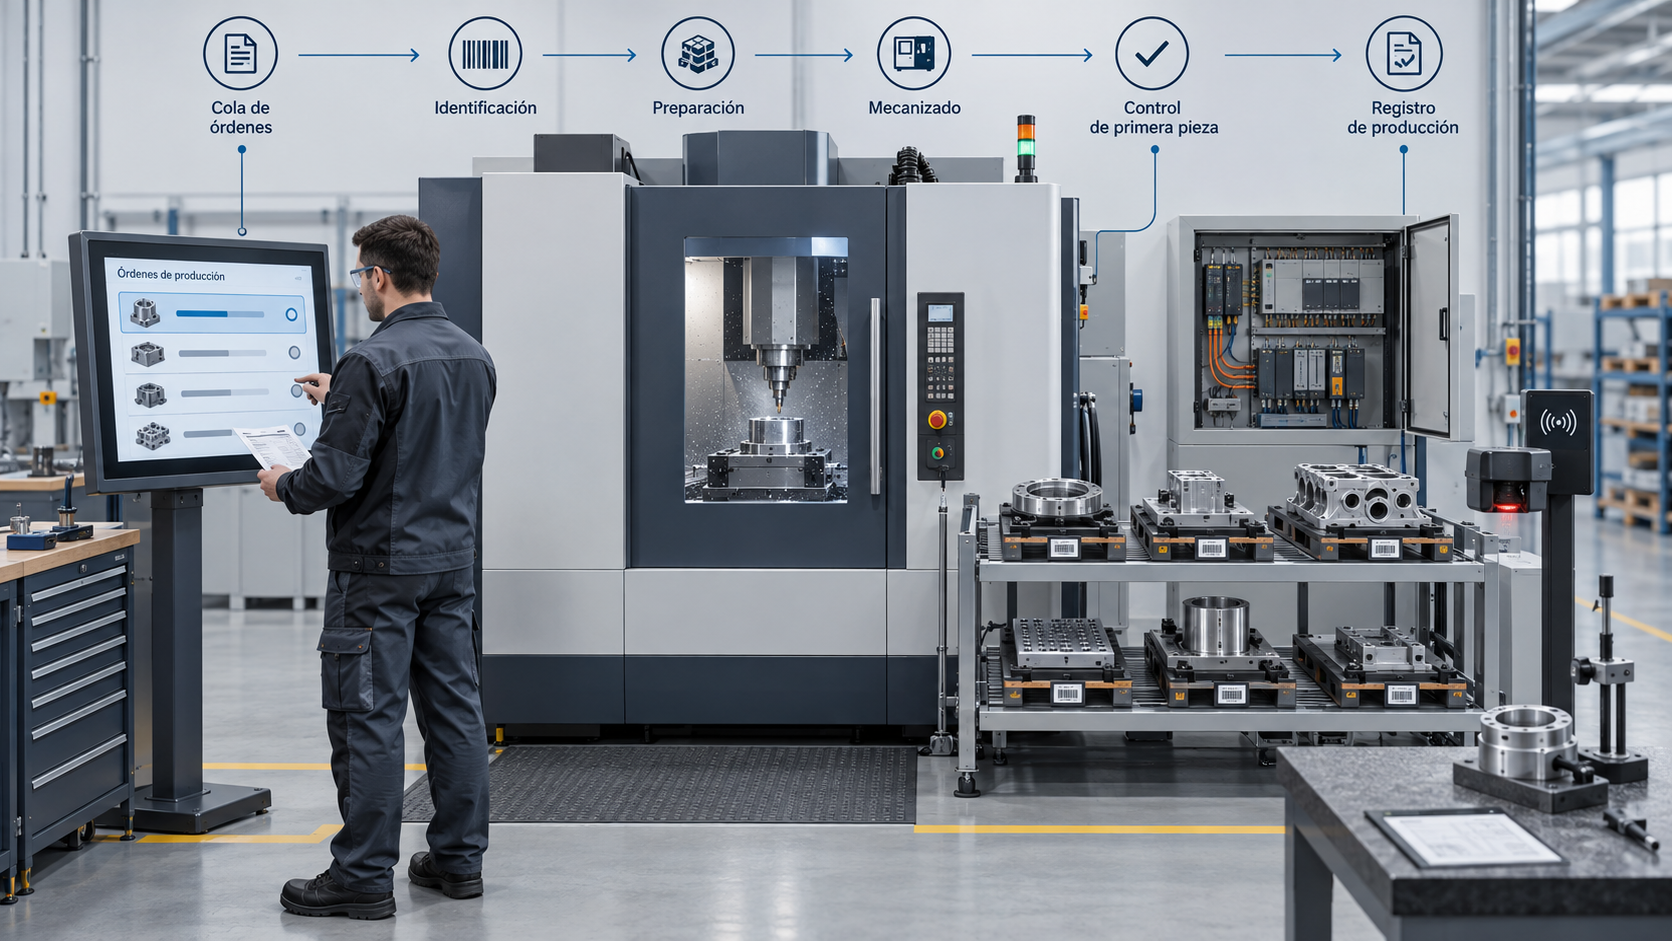
La máquina puede estar lista antes que la información.
En una célula de mecanizado termina un lote de veinte piezas. La orden siguiente corresponde a otra referencia: cambian el material, el programa y algunas herramientas. Mientras el operario prepara el cambio, aparece una orden urgente que debe adelantarse.
La dificultad no consiste solamente en cargar otra pieza. Antes de reiniciar hay que confirmar qué fabricar, con qué material, qué programa ejecutar y si la máquina tiene las herramientas necesarias. Cuando esa información está repartida entre papeles, planillas, el ERP y la experiencia del operador, la máquina puede quedar esperando o comenzar con una preparación incorrecta.
La escena es ilustrativa, pero representa una condición frecuente en plantas con series cortas y muchas variantes: la capacidad de cambiar de producto importa tanto como la velocidad de mecanizado.
Producción con variantes
Una célula flexible también debe saber qué orden sigue.
Una automatización repetitiva ejecuta una secuencia estable durante una cantidad elevada de ciclos. Una célula flexible debe resolver además qué pieza recibe, qué preparación corresponde y cómo actuar cuando aparece una excepción.
La presentación de CHIRON Group para AMB 2026 muestra esa tendencia aplicada al mecanizado. Entre las soluciones anunciadas se encuentran centros integrados con manipulación mediante pallets o robots, una configuración con 26 pallets para alternar piezas y órdenes, y un cambiador accesible que el fabricante describe como incorporable a instalaciones existentes. También presenta un módulo SmartLine destinado a gestionar órdenes de producción y soluciones de automatización.
CHIRON relaciona estas configuraciones con piezas individuales, series pequeñas y producción con variantes. La empresa plantea períodos prolongados de operación desatendida, menor manipulación entre operaciones y una gestión más flexible de piezas y órdenes. También declara ventajas de mantenimiento, disponibilidad de repuestos y plazos de entrega derivadas de la estandarización de conjuntos.
Antes del movimiento
La producción desatendida empieza en la información.
Una célula puede disponer de pallets, un robot y una máquina productiva, pero seguirá dependiendo de intervenciones manuales si no existe una relación confiable entre la orden y los recursos que necesita.
- 01Orden e identificación
La referencia, el lote y su prioridad deben acompañar a la pieza durante el recorrido.
- 02Programa y preparación
Receta, material, herramientas e instrucciones tienen que corresponder a la orden activa.
- 03Primera pieza y trazabilidad
La confirmación inicial, el resultado y cualquier corrección deben quedar vinculados al lote.
- 04Excepciones
La secuencia necesita una regla para detenerse y convocar al operario cuando una condición no coincide.
Esta coordinación es un análisis de aplicación de Nodira, no una descripción textual de la solución de CHIRON.
Implementación incremental
La primera etapa puede asistir al operario sin intervenir en la máquina.
Para una pyme que ya posee máquinas productivas, el primer paso no tiene que ser una célula robotizada completa. Una identificación mediante código de barras o RFID puede vincular la pieza, el lote o la orden con la operación prevista. Las señales disponibles de la máquina y sensores adicionales pueden indicar estados, presencia de material o posición.
Un PLC, gateway industrial o controlador edge puede reunir esa información, mientras una HMI muestra la orden activa, las instrucciones de preparación y las confirmaciones pendientes. Sobre esa base puede construirse una cola digital y registrar tiempos de marcha, esperas, cambios, paradas y rechazos. La integración con un ERP —incluido Odoo— o con un MES puede incorporarse después.
En una arquitectura de este tipo, Nodira puede combinar sensores e identificación en campo, maestros y dispositivos IO-Link, adquisición de señales, control mediante PLC, visualización en HMI y componentes de conectividad y tablero. Según la aplicación, estas capas pueden resolverse con tecnologías de ifm, Delta y Weidmüller, integradas con el sistema de órdenes que ya utiliza la planta.
Al comienzo, el sistema puede limitarse a mostrar qué corresponde hacer, pedir una confirmación y conservar el evento. Esto reduce el alcance técnico y permite comprobar si la información es confiable antes de ejecutar recetas o movimientos automáticamente.
Antes de sumar pallets o robots
Medir el cambio de referencia permite decidir el siguiente paso.
- Duración del cambio de referencia.
- Espera por materiales, herramientas o instrucciones.
- Errores de selección de programa o receta.
- Rechazos durante el arranque.
- Cumplimiento de la secuencia prevista.
- Tiempo productivo sin intervención.
- Excepciones que requieren al supervisor.
Si la mayor pérdida ocurre porque las órdenes llegan incompletas o las herramientas no están preparadas, un robot no corrige el problema. Si la información ya es consistente y gran parte del tiempo improductivo corresponde a carga y descarga, la manipulación mediante pallets o robots puede tener una base más sólida.
Evaluación inicial
Reconstruir un cambio completo antes de automatizarlo.
El recorrido comienza cuando se libera la orden y termina al aprobar la primera pieza. Identificar dónde espera la máquina, qué decisiones toma el operario y qué información falta permite definir una primera etapa medible.